半导体器件与电子制造工艺协同:通信设备性能提升的路径分析
在5G-A规模部署与Wi-Fi 7商用化的双重推动下,通信设备正面临带宽、时延与能效的三重压力。行业数据显示,射频前端模组的集成度在过去三年提升了近40%,而整机功耗预算却收紧了约15%。这种"性能加码、功耗减负"的矛盾,使得半导体器件与电子制造工艺的协同设计不再是可选项,而是决定产品竞争力的关键变量。
器件与工艺脱节带来的实际损耗
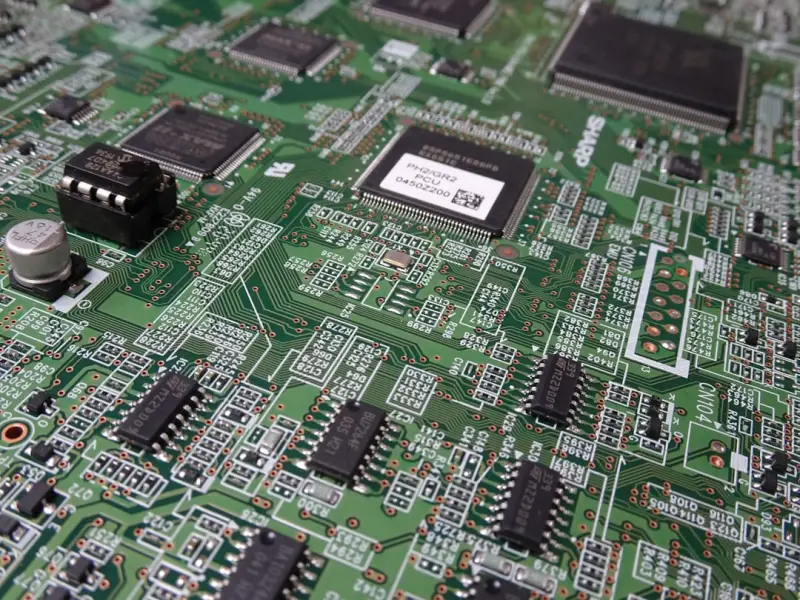
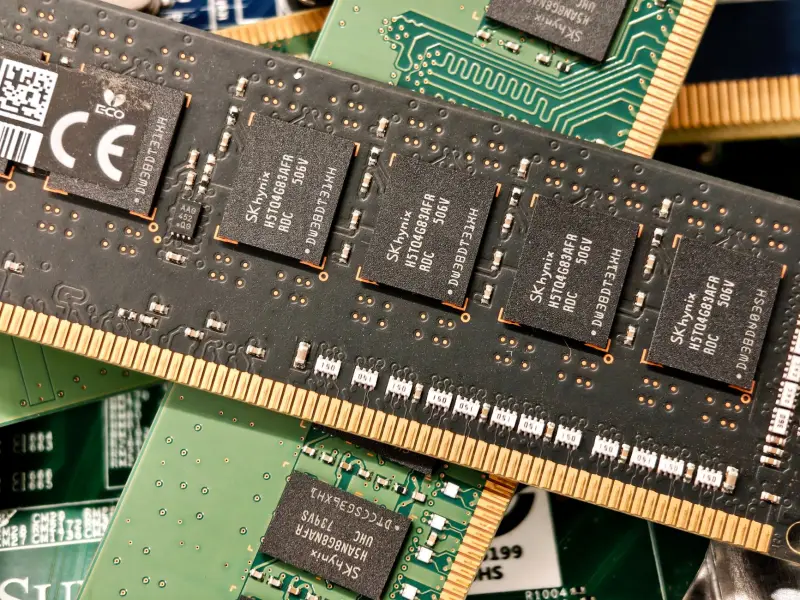
不少设计团队在选型阶段更关注半导体器件的标称参数,却对封装寄生、贴装精度与焊点可靠性缺乏同步评估。以射频模块为例,GaN功放裸芯片的结温若在电子制造环节因焊接空洞率超标而升高10℃,其输出功率与线性度会同步劣化,直接压缩无线传输的可用动态范围。更隐蔽的问题在于,SMT产线的贴片精度偏差超过±35μm时,毫米波频段的阻抗一致性会显著恶化,导致批量产品中出现"设计达标、实测掉队"的现象。
另一类典型损耗来自热管理与材料匹配。高频PCB的Dk/Df参数与器件封装树脂的热膨胀系数若未做联合验证,温度循环后容易出现微裂纹,这类失效在通信设备的长期可靠性测试中占比不容忽视。
协同设计的三个可落地抓手
把器件与工艺拉进同一张设计表,需要在流程上建立具体接口,而非停留在概念层面。
- 建立器件-封装-板级联合仿真链路:在射频模块设计初期引入封装寄生参数与PCB走线模型,将电子制造的工艺公差(如贴装偏移、焊膏厚度波动)作为仿真变量而非事后修正项。
- 以工艺能力反推器件选型:当产线贴装精度为±40μm时,优先选择焊端尺寸容差更宽的器件封装,避免为追求器件性能而牺牲良率。
- 热路径前置验证:将结温预算与散热焊盘设计、过孔阵列布局同步确定,确保半导体器件在实际通信设备工况下仍有余量。
这些做法的共同逻辑是:把制造端的约束提前注入设计决策,减少"设计-试产-返工"的循环次数。
面向量产的实践建议
从工程落地角度看,建议在三个节点设置协同检查点。其一是器件选型评审阶段,要求工艺工程师参与并输出可制造性评估;其二是首件试产阶段,对射频模块的S参数与热成像做联合分析,定位设计余量与工艺偏差的贡献比例;其三是小批量验证阶段,将无线传输的误码率与产线直通率做相关性统计,形成可复用的工艺窗口数据库。
值得关注的是,部分领先企业已开始将AI辅助的缺陷检测引入电子制造环节,通过在线监测焊点形貌与贴装偏移,把工艺波动数据实时反馈给设计端。这种闭环对高频通信设备的批次一致性改善尤为明显。
器件性能的天花板与制造工艺的底线之间,往往藏着产品真正的差异化空间。把半导体器件、射频模块与电子制造流程当作一个系统来打磨,通信设备的无线传输表现才能在量产中稳定兑现,而非停留在实验室数据上。