5G基站射频模块散热设计中的材料选择与工艺对比
5G基站进入规模化部署阶段后,射频模块的功率密度持续攀升,单通道输出功率从4G时代的40W左右跃升至80W甚至更高。与此同时,AAU(有源天线单元)的体积却被压缩了约30%,这给散热设计带来了前所未有的挑战——热流密度一旦超过15W/cm²,传统铝挤散热器的效率就会急剧衰减,结温每上升10℃,半导体器件的寿命几乎减半。在通信设备行业摸爬滚打这些年,我见证过太多因散热方案选型失误导致的返工案例,今天想从材料与工艺的维度,聊聊射频模块散热设计的那些门道。
热路径上的材料博弈:从TIM到基板
射频模块的散热路径其实很清晰:功率放大器(PA)芯片→导热界面材料(TIM)→均热结构→散热器→环境空气。每一步的材料选择都直接影响热阻的叠加。以TIM为例,目前主流方案分为硅脂、相变材料和液态金属三类。在实验室条件下,高端硅脂的热导率能做到6-8W/m·K,但实际工程应用中,泵出效应和干涸问题会让它在3000小时后的热阻劣化30%以上。相变材料虽然初始热阻稍高,但长期稳定性明显占优。
基板层面,氮化铝(AlN)陶瓷基板在电子制造领域的热导率可达170-230W/m·K,是氧化铝的7倍以上,但其成本也高出5-8倍。很多同行在成本压力下选择LTCC(低温共烧陶瓷)或环氧覆铜板,却忽略了它们的热膨胀系数与GaN芯片的匹配问题。我经手的一个项目里,使用AlN基板后,芯片壳温直接下降了9℃,虽然成本上浮了12%,但换来了可靠性的大幅提升——这笔账在长期运维中相当划算。
散热工艺对比:压铸、搅拌摩擦焊与均温板
散热器的工艺路线,本质上是在散热效率、结构强度和制造成本之间找平衡。目前基站射频模块中最常见的三种工艺,各有明显优劣。
- 压铸铝+热管嵌合:成本最低,模具寿命长,但热管与基座之间的接触热阻较高,且压铸件内部的气孔率在3%-5%之间,导致热导率下降约15%。适合热流密度低于10W/cm²的场景。
- 搅拌摩擦焊(FSW):焊接强度可达母材的80%以上,气孔率几乎为零,热阻比压铸方案低20%左右。缺点是设备投资大,节拍时间长,单件成本比压铸高30%左右。
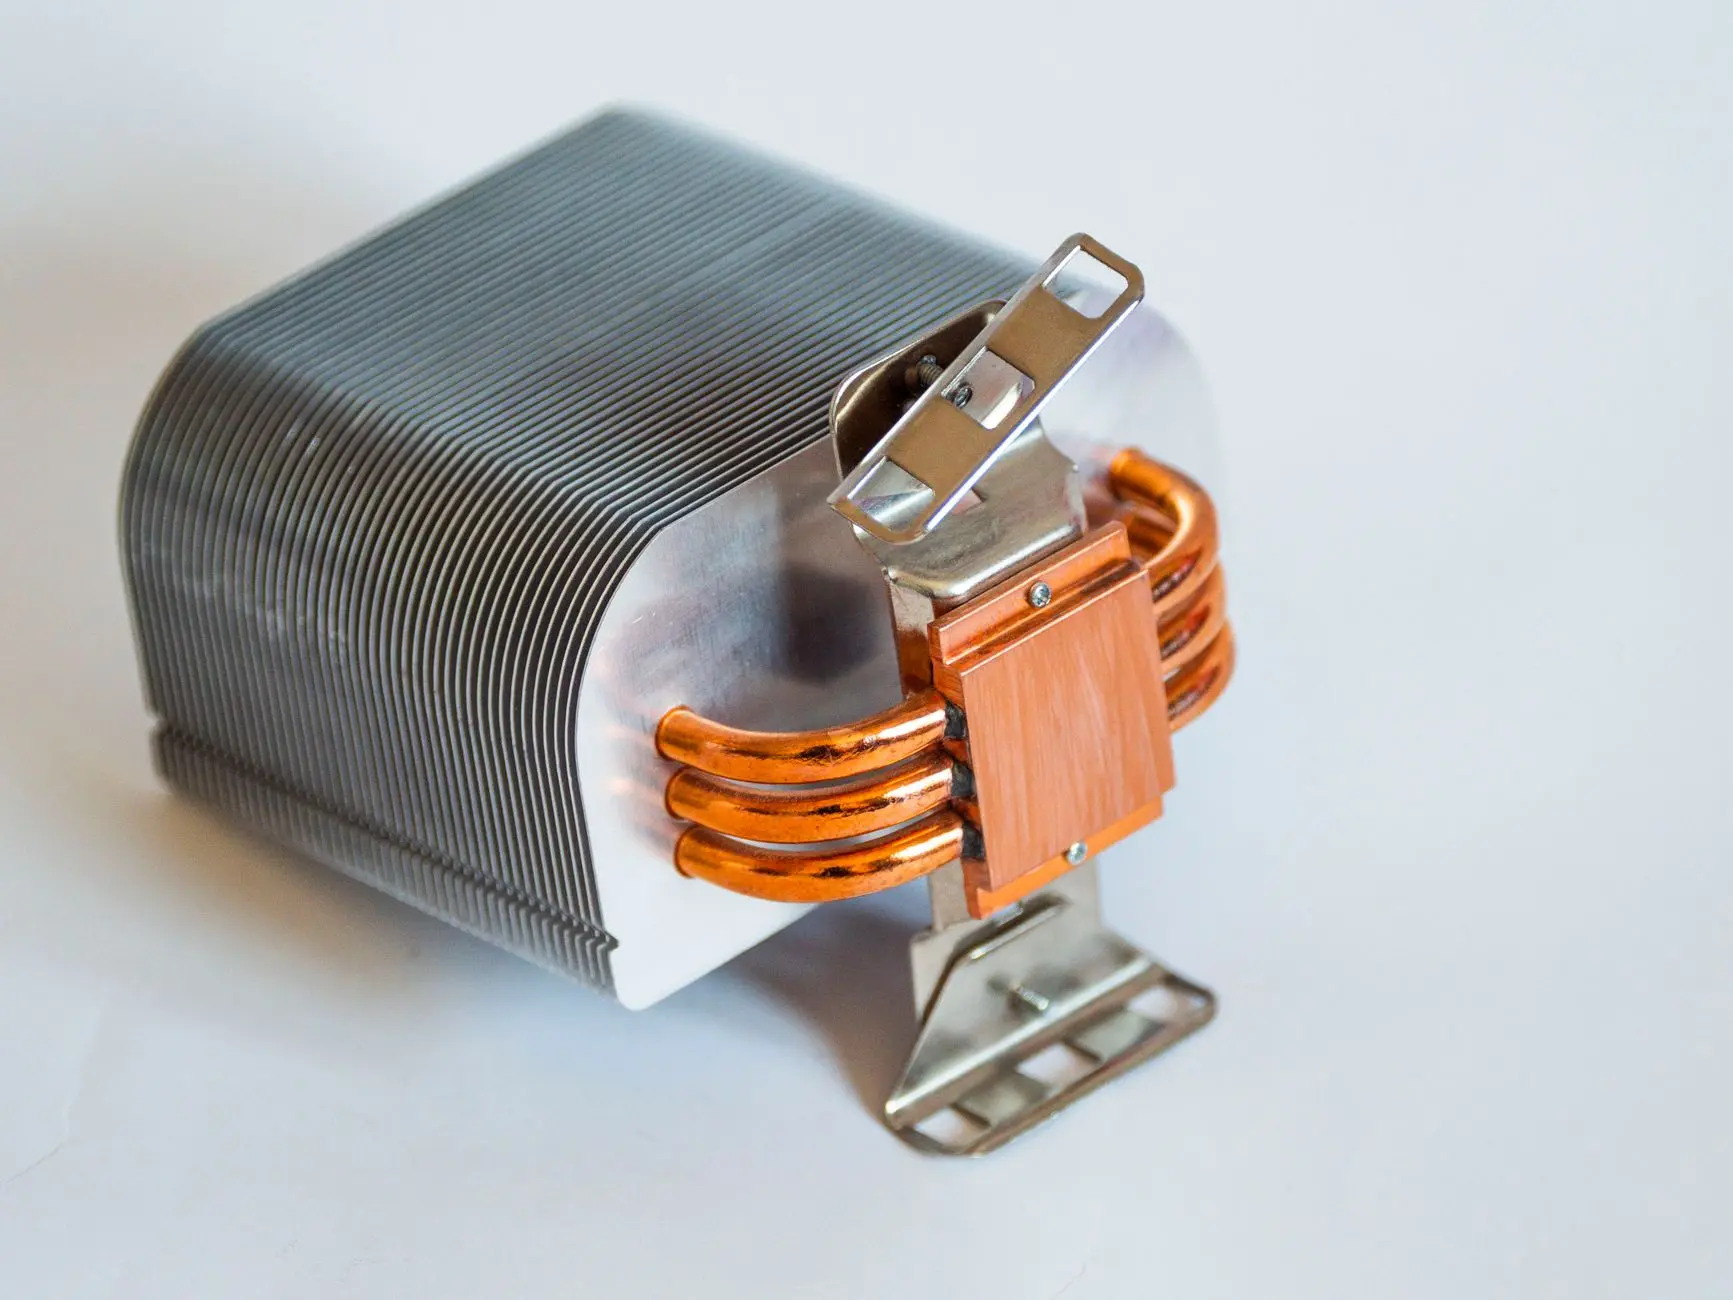
- 均温板(VC)+翅片钎焊:均温板能将点热源迅速扩散为面热源,等效热导率高达5000W/m·K以上,配合高密翅片可将散热面积提升3倍。这是目前应对20W/cm²以上热流密度的主流方案,但工艺复杂度最高,良率控制在85%已经是行业标杆。
从实测数据看,在同样的环境温度下,采用均温板方案的射频模块,其PA结温比压铸方案低14℃;而搅拌摩擦焊方案处于两者之间,温升比压铸低7℃。需要注意的是,均温板内部毛细结构的烧结工艺对重力方向敏感,在AAU垂直安装状态下,需要选择抗重力型吸液芯,否则会出现局部干涸,反而导致热点聚集。
无线传输场景下的热-结构耦合优化
5G基站的射频模块工作环境远比实验室苛刻——户外日照辐射、风速变化、极端温差都会影响散热系统的实际表现。我们曾对某型号AAU做过为期三个月的实地监测,发现白天峰值时段,外壳温度可达68℃,而夜间骤降20℃以上,这种热循环对焊接点的应力损伤是持续性的。因此,在半导体器件封装层面,除了关注热阻,还得重视热膨胀系数的梯度匹配。
在无线传输效率与散热之间,也存在一个常被忽视的权衡:功率回退策略。当散热条件受限时,基站的PA会动态降低输出功率,这直接导致覆盖半径缩小。换句话说,散热设计做得好不好,最终会反映在用户的无线传输体验上——覆盖边缘的速率可能相差30%以上。这也是为什么越来越多的通信设备招标中,将散热性能作为关键评分项。
回到材料选择的核心逻辑:**没有最好的方案,只有最合适的匹配**。对于热流密度在10W/cm²以下的中低功率场景,压铸铝加热管仍是性价比之王;而面向80W以上输出功率的Massive MIMO模块,均温板加AlN基板的组合几乎是绕不开的路径。工艺对比的终极目的,是在热性能、可靠性和成本之间找到那个微妙的平衡点。
北京赫廉科技在这些年的项目实践中积累了大量射频模块热设计的实测数据,无论是材料选型还是工艺验证,都欢迎同行交流探讨。散热问题的本质是物理极限的突破,每一次材料科学的进步,都在为无线传输的边界扩展提供可能。