电子制造中半导体器件焊接质量控制要点
在电子制造领域,随着通信设备向高频化、小型化方向演进,半导体器件的焊接质量正成为制约产品可靠性的关键瓶颈。近期,我们在多家客户的生产线中发现,射频模块的焊接缺陷率在某些批次中竟高达8%以上,直接导致无线传输性能下降,甚至整机失效。这一现象绝非偶然,其背后隐藏着工艺控制与材料特性的深层矛盾。
要理解问题的根源,我们必须深入焊接界面的微观世界。半导体器件,特别是用于射频模块的GaAs或SiGe芯片,其热膨胀系数与常规PCB材料相差悬殊——前者约为6ppm/°C,后者则高达17ppm/°C。当回流焊温度骤升至260°C时,这种差异会在焊点内部产生高达数十兆帕的剪切应力。若焊接参数设置不当,或助焊剂活性不足,便会在焊料与金属间化合物之间形成微裂纹,这些裂纹在后续的振动或热循环中迅速扩展,最终导致射频信号传输中断。
核心焊接缺陷的技术解析
从失效分析的角度看,最常见的两类缺陷是空洞和润湿不良。对于通信设备中常用的BGA封装,其焊球直径仅0.3-0.5mm,空洞率超过15%时,射频模块的插入损耗会陡增0.5dB以上,直接影响无线传输距离。空洞的形成机制主要有三:一是助焊剂挥发不彻底,二是焊料中氧化物夹杂,三是升温速率过快导致气体无法逸出。解决之道在于精确控制回流曲线的预热区斜率——建议维持在1.5-2.5°C/s,并配合氮气气氛保护,可将空洞率控制在5%以内。
另一棘手问题是润湿不良,尤其是在金-锡界面的焊接中。金层厚度超过0.5μm时,会形成脆性的AuSn₄化合物,其剪切强度仅为正常焊点的60%。我们曾对比过两种工艺方案:
- 方案A:直接使用Sn63Pb37焊膏,焊接后立即测试,合格率92%
- 方案B:先对金层进行等离子清洗,再采用Sn96.5Ag3.5焊膏,配合梯度降温(3°C/s降至150°C),合格率提升至98.7%
这一对比清晰表明,工艺参数的细微调整对半导体器件焊接质量的影响是决定性的。
工业实践中的建议与对策
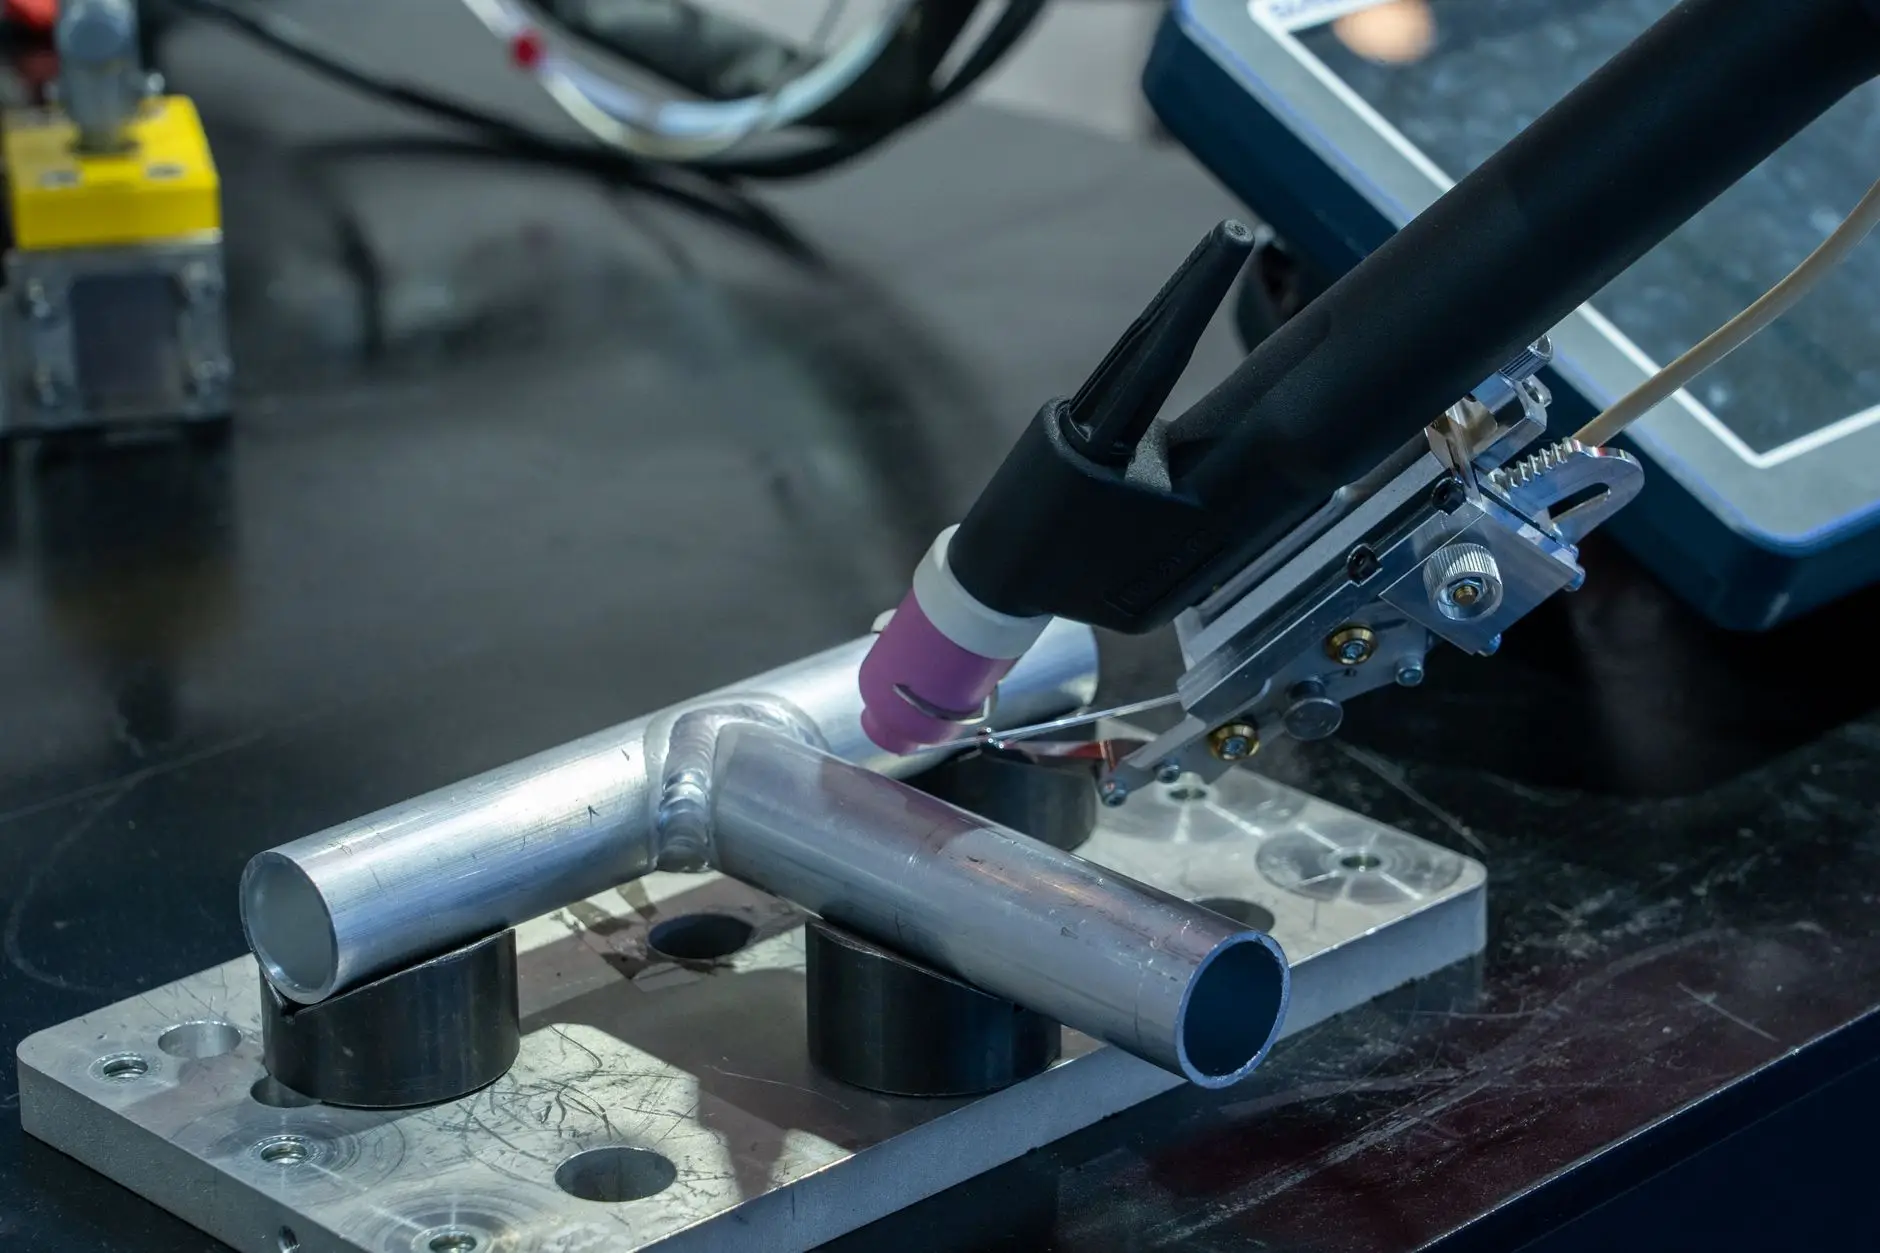
基于多年在电子制造一线的经验,我们建议企业从三个维度建立质量控制体系。第一,物料管控层面:对射频模块用半导体器件,应要求供应商提供X射线检测报告,重点关注焊球直径一致性和共面度(偏差<0.1mm)。第二,工艺参数层面:采用DoE实验设计方法,对峰值温度、保温时间、冷却速率三个因子进行优化。以某5G通信设备客户为例,通过将峰值温度从245°C调整至250°C,保温时间延长15秒,良率从89%跃升至96%。第三,检测手段层面:除了常规AOI,必须引入微焦点X射线和超声波扫描,前者可发现内部空洞,后者能检测到界面分层——这些缺陷在射频模块中往往是致命的。
最后,需要强调的是,焊接质量控制的本质是对力-热-化学过程的协同管理。在无线传输领域,0.1dB的损耗差异可能意味着百米级的覆盖距离差距。因此,企业不应仅满足于IPC-610标准的通过线,而应建立基于射频性能的专属焊接规范。北京赫廉科技在半导体器件焊接工艺开发上积累了超过12年的数据,我们的经验表明:当焊接工序的CPK值达到1.67以上时,通信设备的长期可靠性将获得质的提升。这不仅是技术问题,更是决定企业竞争力的战略投入。